

¿Qué causa la pulverización irregular y los defectos por exceso de pulverización? La máquina de pegamento termofusible ofrece soluciones de unión integrales.
2026-09-02 10:41En las aplicaciones de adhesivos industriales, unos pocos milímetros pueden marcar una gran diferencia.
Un patrón de pulverización ligeramente demasiado amplio puede contaminar el borde del producto. Una aplicación de adhesivo inestable puede provocar una unión débil en una zona y un exceso de adhesivo en otra. Cuando estos problemas se repiten cientos o miles de veces por turno, el resultado no es solo un problema estético, sino que puede convertirse en un coste de producción considerable.
Para fabricantes que trabajan con colchones, interiores de automóviles, embalajes, artículos de cuero, calzado, materiales compuestos, cantos, envoltura de perfiles, bolsas de mensajería, bolsas con asa, encuadernación y productos de filtración de aire,pulverización irregular y exceso de pulverizaciónson dos desafíos comunes que merecen mayor atención durante la selección de equipos.
A menudo, el problema se malinterpreta como un problema de calidad del adhesivo.
En realidad, los defectos de pulverización pueden deberse a varios factores que interactúan entre sí:
Viscosidad del adhesivo + temperatura + presión + diseño de la boquilla + distancia de pulverización + movimiento de la pistola + características del sustrato + control de la máquina.
Por eso, elegir un sistema de pulverización de adhesivo termofusible adecuado es más complicado que simplemente seleccionar una máquina con mayor capacidad de fusión.
Saipu Electromechanical Device Co., LtdSaipu se especializa en I+D, fabricación, venta y servicio posventa de equipos de pulverización de adhesivos termofusibles. Con aplicaciones en múltiples sectores industriales, Saipu ofrece soluciones integradas de pulverización de adhesivos diseñadas en función del proceso de unión, en lugar de basarse en las especificaciones de una sola máquina.
Entonces, ¿qué causa la pulverización irregular y el exceso de pulverización, y cómo pueden los fabricantes seleccionar el equipo adecuado para solucionar estos problemas?
1. El problema del usuario: ¿Por qué la aplicación de adhesivo termofusible mediante pulverización resulta irregular?
Imagina una línea de producción funcionando a una velocidad constante.
Al comienzo del turno, el patrón de pulverización parece aceptable.
Sin embargo, después de varias horas, los operadores notan lo siguiente:
Un lado recibe más adhesivo que el otro.
El ancho del chorro se vuelve inconsistente.
El adhesivo llega a zonas fuera de la zona de unión.
El pegamento se acumula alrededor de la boquilla.
Algunos productos requieren retoques manuales.
El consumo de adhesivo aumenta gradualmente.
Los operarios ajustan con frecuencia la presión o la temperatura.
Aquí es donde los responsables de producción deben mirar más allá de la propia pistola pulverizadora.
1.1 Temperatura inestable del adhesivo
El adhesivo termofusible debe procesarse dentro del rango de temperatura adecuado especificado por el proveedor del adhesivo.
Si la temperatura es demasiado baja, la viscosidad puede aumentar y el adhesivo puede no atomizarse o distribuirse como se espera.
Si la temperatura es demasiado alta o el adhesivo permanece caliente durante demasiado tiempo, el material puede sufrir una exposición térmica innecesaria.
Por lo tanto, la estabilidad de la temperatura no es simplemente una cuestión de "calentamiento".
Influye directamente en la coherencia del proceso de solicitud.
1.2 Presión de pulverización incorrecta
La presión de pulverización afecta a la forma en que el adhesivo sale de la boquilla.
Si la presión es demasiado baja, el patrón de pulverización puede volverse incompleto o irregular.
Si la presión es demasiado alta, el adhesivo puede extenderse más allá del área de unión prevista, aumentando la pulverización excesiva.
Por lo tanto, un sistema adhesivo profesional debería proporcionar condiciones de presión controlables y repetibles, en lugar de obligar a los operarios a realizar ajustes manuales frecuentes.
1.3 La selección de la boquilla sí importa
No existe una boquilla universal para todas las aplicaciones.
Un fabricante de colchones puede requerir un patrón de pulverización diferente al de un fabricante que adhiere telas para interiores de automóviles.
Las aplicaciones de embalaje pueden requerir líneas estrechas, mientras que la laminación compuesta puede requerir una cobertura más amplia.
Por lo tanto, la boquilla debe seleccionarse de acuerdo con:
Tipo adhesivo
Viscosidad
Ancho de recubrimiento requerido
Distancia de pulverización
Sustrato
Velocidad de producción
Peso adhesivo requerido
Una incompatibilidad entre la boquilla y la aplicación puede provocar un exceso de pulverización incluso cuando la máquina funciona correctamente.
2. Selección de producto: ¿Qué debe buscar una fábrica en una máquina de pegamento termofusible?
Cuando las fábricas compran un sistema de adhesivo termofusible, el error más común es comparar las máquinas únicamente por su capacidad de fusión.
Por ejemplo:
“La máquina A tiene un depósito más grande que la máquina B, por lo tanto, la máquina A debe ser mejor.”
No necesariamente.
Una evaluación orientada a la producción debe examinar la ruta adhesiva completa:
Fusión → Calentamiento → Bombeo → Presión → Manguera calefactada → Pistola pulverizadora → Boquilla → Sustrato
Cada componente puede influir en el patrón de pulverización final.
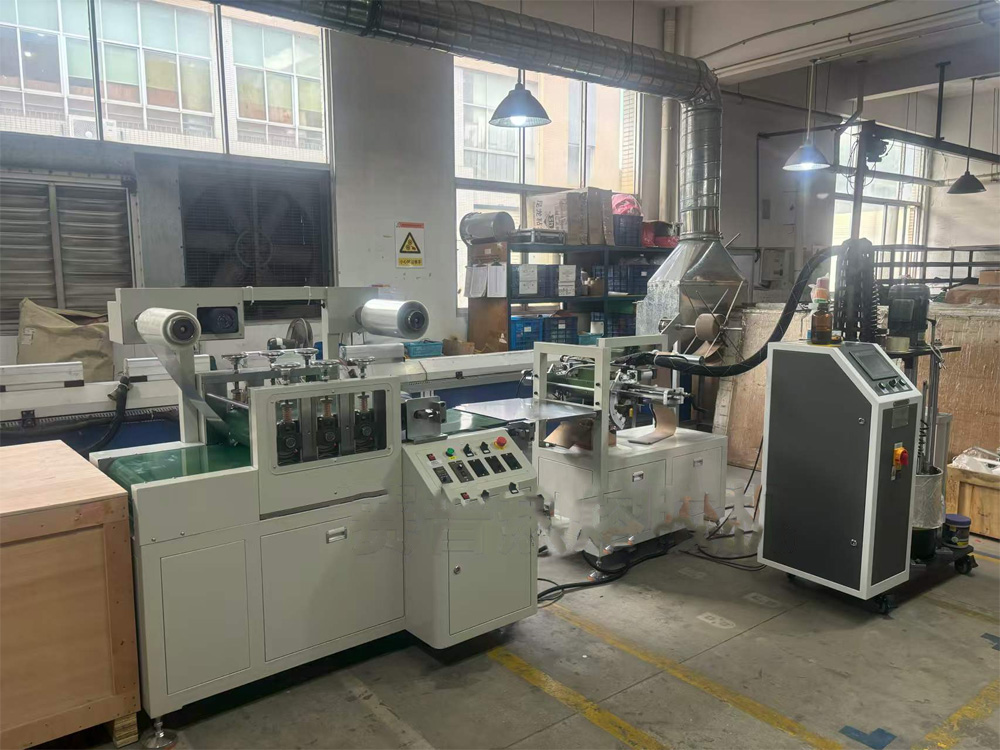
Un adecuadoMáquina de pegamento termofusiblePor lo tanto, debe proporcionar un calentamiento adhesivo estable, una dosificación uniforme y parámetros de aplicación controlables.
Y lo que es más importante, debe adaptarse al proceso de producción del cliente.
3. ¿Cómo controla un sistema completo de adhesivo termofusible la calidad de la pulverización?
Un sistema bien diseñado debería permitir a los ingenieros de producción establecer condiciones de proceso repetibles.
Las variables clave normalmente incluyen:
| Parámetro | Impacto en la producción | Qué deben evaluar los compradores |
|---|---|---|
| Temperatura del adhesivo | Influye en la viscosidad y el flujo. | Control de temperatura estable |
| Salida de la bomba | Determina el suministro de adhesivo | Estabilidad de salida |
| Presión | Influye en el patrón de pulverización | Presión ajustable |
| Boquilla | Determina el ancho/patrón de pulverización. | Selección específica de la aplicación |
| Distancia de pulverización | Cambios en la cobertura | Posicionamiento repetible del arma |
| Velocidad lineal | Influye en la distribución del adhesivo | Adaptar la máquina a la velocidad de producción. |
| Viscosidad adhesiva | Afecta a la atomización/flujo. | Haga coincidir el equipo con el adhesivo |
| Calefacción de mangueras | Evita cambios de viscosidad en la entrega | Monitorización independiente de la temperatura |
| Condición del filtro | Influye en la estabilidad del flujo | Fácil inspección y mantenimiento |
| control de armas | Determina el comportamiento de apertura/cierre | Respuesta rápida y repetible |
Los valores de funcionamiento exactos siempre deben confirmarse mediante los datos técnicos del adhesivo y las pruebas de producción.
Esto es particularmente importante porque no existe una "temperatura óptima", una "presión óptima" o una "distancia de pulverización óptima" universal para todos los adhesivos termofusibles.
4. Escenarios de aplicación: Una plataforma de equipos, múltiples procesos de unión.
Una de las razones por las que los compradores industriales consideran cada vez más los sistemas integrados de fusión en caliente es la diversidad de la producción moderna.
Un mismo fabricante puede producir varias categorías de productos, cada una de las cuales requiere un patrón de aplicación de adhesivo diferente.
Fabricación de colchones
La fabricación de colchones puede implicar la unión de espuma, tela y otros materiales.
Un sistema de pulverización puede necesitar cubrir áreas relativamente grandes manteniendo una distribución uniforme del adhesivo.
Si el patrón de pulverización es demasiado amplio, el adhesivo puede llegar a zonas que no requieren unión.
Si el patrón es demasiado estrecho, la cobertura de adhesión puede resultar insuficiente.
Por lo tanto, el equipo debe permitir que el ancho de pulverización y el proceso de aplicación se ajusten a la estructura del colchón y a la velocidad de producción.
Interior del automóvil
Los componentes del interior de los automóviles suelen incluir telas, espuma, sustratos compuestos y materiales decorativos.
Las aplicaciones pueden incluir:
Artistas principales
Paneles de puerta
Materiales de acabado
Componentes acústicos
Telas para interiores
Para estas aplicaciones, la consistencia del aerosol es importante, ya que un exceso de adhesivo puede afectar la apariencia, el peso y la manipulación del material.
Un sistema de fusión en caliente configurado correctamente puede ayudar a los fabricantes a establecer un proceso de aplicación más repetible.
Embalaje
La producción de envases suele hacer hincapié en la velocidad.
Las cajas de cartón, las bolsas, las asas y los materiales de embalaje laminados pueden requerir una aplicación rápida de adhesivo.
Un patrón de pulverización estable ayuda a reducir:
Contaminación adhesiva
Retrabajo manual
Consumo excesivo de adhesivo
Limpieza innecesaria
En las líneas de envasado de alta velocidad, la respuesta de los equipos y su sincronización con la línea de producción adquieren una importancia especial.
Artículos de cuero y calzado
La fabricación de cuero y calzado puede implicar superficies irregulares, zonas de unión estrechas y diferentes combinaciones de materiales.
Por lo tanto, es posible que el sistema de pulverización requiera un control de aplicación más preciso.
Un patrón de pulverización más amplio no es necesariamente mejor.
En muchos casos, el objetivo es:
Coloca la cantidad correcta de adhesivo en el lugar correcto.
Ese principio es fundamental para la aplicación eficaz de adhesivos termofusibles.
Fabricación de filtros de aire
Los productos filtrantes pueden contener grandes áreas de unión, así como zonas de sellado estrechas.
El sistema adhesivo debe proporcionar una aplicación estable sin una pulverización excesiva que pueda interferir con el medio filtrante.
Este es otro ejemplo de por qué la selección de boquillas y el ajuste del proceso específicos para cada aplicación son esenciales.
5. ¿Qué causa la pulverización excesiva?
La pulverización excesiva suele ser el resultado visible de un desequilibrio en varias variables del proceso.
Las causas comunes incluyen:
Presión excesiva
Demasiada presión puede empujar el adhesivo más allá del área objetivo.
Boquilla incorrecta
Una boquilla con un ángulo de pulverización o unas características de salida inadecuadas puede generar una cobertura excesiva.
Distancia de pulverización excesiva
Una mayor distancia entre la pistola y el sustrato puede provocar que el adhesivo se extienda fuera del área prevista.
Salida excesiva de adhesivo
Si la tasa de aplicación es superior a la que requiere el sustrato, se acumula un exceso de adhesivo.
Sincronización incorrecta
Cuando la pistola pulverizadora y la línea de producción no están correctamente sincronizadas, el adhesivo puede aplicarse antes o después de la zona de unión prevista.
Temperatura del adhesivo inestable
Los cambios en la viscosidad pueden alterar el patrón de pulverización.
Por eso, simplemente reducir la presión no siempre es la solución correcta.
Un ingeniero de procesos debe identificar la causa real antes de cambiar los parámetros.
6. ¿Cómo pueden los fabricantes reducir el desperdicio de adhesivos?
Reducir el consumo de adhesivo no significa necesariamente reducir la capa de adhesivo al máximo.
El objetivo es alcanzar el rendimiento de unión requerido con unaplicación de adhesivo controlada y repetible.
Una secuencia de optimización útil es:
Paso 1: Confirmar las especificaciones del adhesivo.
Compruebe la viscosidad, la temperatura recomendada y el método de aplicación.
Paso 2: Estabilizar la temperatura
Asegúrese de que el fundidor y la manguera calefactada mantengan las condiciones de procesamiento adecuadas.
Paso 3: Ajuste la presión adecuada.
Ajuste la presión según el adhesivo y la boquilla.
Paso 4: Optimizar la selección de boquillas.
Seleccione el patrón de pulverización según la zona de unión real.
Paso 5: Controlar la distancia de pulverización
Mantenga una distancia constante durante la aplicación, ya sea manual o automatizada.
Paso 6: Sincronizar la velocidad de producción
Ajuste la salida de adhesivo a la velocidad de la línea.
Paso 7: Medir el consumo de adhesivo
Registrar el consumo de adhesivo por producto o por lote de producción.
Este último paso es particularmente importante.
Sin realizar mediciones, una fábrica puede suponer que el nuevo proceso ahorra adhesivo sin saber si realmente es así.
7. Los datos técnicos deben utilizarse para la toma de decisiones sobre el proceso.
En las compras industriales, las especificaciones de los equipos deben estar vinculadas a indicadores de producción medibles.
Una evaluación práctica de la fábrica puede incluir:
| Indicadores clave de rendimiento (KPI) | Método de medición |
|---|---|
| Consumo de adhesivo | kg/producto o kg/1.000 productos |
| Ancho de pulverización | mm |
| Temperatura de aplicación | °C |
| Presión adhesiva | bar |
| Velocidad lineal | m/min o piezas/min |
| Tasa de defectos | % |
| Tasa de retrabajo | % |
| Frecuencia de limpieza de la boquilla | horarios/turno |
| Tiempo de inactividad no planificado | min/turno |
| Residuos adhesivos | kg/semana o kg/mes |
Estos indicadores permiten a los fabricantes comparar objetivamente los procesos antiguos y nuevos.
Por ejemplo, si una fábrica consume actualmente 12 kg de adhesivo por cada 1.000 productos, el equipo de compras puede establecer esta cifra como punto de referencia.
Tras la optimización de los equipos, la fábrica puede medir el nuevo consumo en condiciones de producción comparables.
Eso es mucho más significativo que afirmar un porcentaje genérico de ahorro en adhesivos.
8. Decisión de compra: ¿Qué deben preguntar los compradores a los proveedores?
Antes de solicitar un sistema de pulverización de adhesivo termofusible, los equipos de compras deben proporcionar al proveedor la mayor cantidad de información posible sobre la aplicación.
Acerca del adhesivo
Marca de adhesivo
Modelo adhesivo
Viscosidad
Temperatura de procesamiento recomendada
Formato de embalaje
Método de aplicación
Acerca del producto
Dimensiones del producto
Tipo de sustrato
Área de unión
Patrón adhesivo requerido
Peso adhesivo requerido
Acerca de la producción
Velocidad de producción
Horario laboral diario
Número de turnos
Consumo actual de adhesivo
Tasa de defectos actual
Acerca de la automatización
Pulverización manual o automática
Número de armas
Integración de PLC
Sincronización de la línea de producción
Requisitos de integración de robots
Esta información permite al proveedor del equipo recomendar una configuración basada en los requisitos reales del proceso.
9. ¿Por qué elegir Saipu para soluciones integrales de adhesivos termofusibles?
Saipu Electromechanical Device Co., LtdSe especializa en maquinaria para la pulverización de adhesivos termofusibles y ofrece soluciones de equipamiento para una amplia gama de aplicaciones industriales.
Su ámbito de aplicación incluye:
Unión de colchones
Unión de interiores de automóviles
Embalaje
Artículos de cuero
Calzado
Materiales compuestos
Cantos
Envoltura de perfil
Bolsas de mensajería
Bolsas con asa
Encuadernación
Filtración de aire
Esta experiencia de aplicación en diversos sectores es importante porque cada aplicación tiene una definición diferente de "buena pulverización".
Para una fábrica de colchones, cubrir grandes superficies puede ser importante.
Para un proveedor de interiores de automóviles, la distribución controlada y la apariencia pueden recibir mayor atención.
En lo que respecta al embalaje, la velocidad de producción y la repetibilidad pueden ser factores determinantes.
En el caso de los artículos de cuero, la precisión en la aplicación puede ser más importante.
Por lo tanto, el enfoque de Saipu es evaluar laadhesivo + material + patrón de aplicación + velocidad de producción + configuración del equipocomo un sistema completo.
10. Desde la selección de equipos hasta la puesta en marcha en fábrica
Un proveedor fiable no debería desaparecer después de entregar la máquina.
Un proyecto práctico con adhesivo termofusible puede constar de varias etapas.
① Evaluación de la solicitud
Comprender el producto, el adhesivo y el objetivo de producción del cliente.
② Configuración del equipo
Seleccione la capacidad de fusión, la bomba, la manguera, la pistola pulverizadora y la boquilla adecuadas.
③ Correspondencia de procesos
Ajuste la temperatura, la presión, el patrón de pulverización y la distancia de aplicación.
④ Pruebas de máquinas
Verifique la aplicación del adhesivo y el rendimiento de la pulverización antes de la producción.
⑤ Puesta en marcha de la producción
Ajuste el equipo según la velocidad de línea y el sustrato reales del cliente.
⑥ Soporte posventa
Brindar asistencia técnica para la operación, el mantenimiento y la resolución de problemas.
Este proceso convierte la compra de una máquina en una solución de producción real.
11. Preguntas frecuentes
¿Por qué el patrón de pulverización de mi adhesivo termofusible se vuelve irregular?
Entre las posibles causas se incluyen una temperatura inestable del adhesivo, una presión incorrecta, una selección inadecuada de la boquilla, una distancia de pulverización inconsistente, cambios en la viscosidad del adhesivo o una mala sincronización con la línea de producción.
¿Cómo puedo reducir el exceso de pulverización de adhesivo termofusible?
Comience por verificar la temperatura del adhesivo, la presión, la selección de la boquilla, la distancia de pulverización y el caudal de adhesivo. La solución correcta depende del adhesivo y la aplicación específicos.
¿Una máquina de fusión en caliente de mayor tamaño mejora automáticamente la calidad de la pulverización?
No. La capacidad de fusión es solo un factor. La estabilidad de la bomba, el control de la temperatura, la regulación de la presión, las mangueras calefactadas y la configuración de la pistola/boquilla pulverizadora pueden ser igualmente importantes.
¿Puede un mismo sistema de fusión en caliente servir a diferentes industrias?
Potencialmente sí, siempre que la configuración de la máquina se ajuste al adhesivo y a los requisitos de la aplicación. Las distintas aplicaciones pueden requerir diferentes pistolas, boquillas y parámetros de proceso.
¿Cómo debo elegir una boquilla pulverizadora?
La boquilla debe seleccionarse en función de la viscosidad del adhesivo, el ancho de pulverización, el sustrato, la velocidad de la línea y el patrón de aplicación requerido. Se recomienda realizar una prueba de producción antes de finalizar la configuración.
¿Puede Saipu proporcionar soluciones personalizadas de pulverización con adhesivo termofusible?
Sí. Los clientes pueden proporcionar información sobre el adhesivo, detalles del producto, requisitos de aplicación y parámetros de la línea de producción para que se pueda evaluar la configuración del equipo en consecuencia.
12. Conclusión: Una mejor pulverización comienza con un mejor control del proceso.
La pulverización irregular y el exceso de pulverización rara vez se deben a un solo factor aislado.
Suelen ser el resultado de la interacción de varias variables:
Temperatura + viscosidad + presión + boquilla + distancia de pulverización + salida + velocidad de línea + sustrato.
Por eso, los fabricantes deberían evitar elegir equipos basándose únicamente en la capacidad del depósito o en el precio de la máquina.
Un sistema de pulverización de adhesivo termofusible configurado correctamente debe proporcionar una aplicación estable del adhesivo, al tiempo que ofrece a los equipos de producción el control suficiente para optimizar el proceso de aplicación.
Para los fabricantes que trabajan con colchones, interiores de automóviles, embalajes, artículos de cuero, calzado, materiales compuestos, cantos, envolturas, bolsas de mensajería, bolsas con asa, encuadernación y filtración de aire, el equipo adecuado puede convertirse en una parte importante para mejorar la consistencia de la unión y controlar el consumo de adhesivo.
Saipu Electromechanical Device Co., LtdProporciona equipos de pulverización de adhesivos termofusibles y soluciones orientadas a la aplicación, diseñadas en función de los diferentes requisitos de unión industrial.
Si en su fábrica se observan patrones de pulverización irregulares, un consumo excesivo de adhesivo, una limpieza frecuente de las boquillas o defectos por exceso de pulverización, no empiece simplemente aumentando o reduciendo la presión.
Comience con todo el proceso.
Indíquenos el tipo de adhesivo, el sustrato, el producto, el ancho de pulverización, la velocidad de la línea y el problema de producción actual. Saipu puede ayudarle a evaluar la configuración de pulverización de adhesivo termofusible más adecuada y a lograr un proceso de unión más estable.
¿Necesita una solución de adhesivo termofusible para su línea de producción?
Póngase en contacto con Saipu Electromechanical Device Co., Ltd. para analizar los requisitos de su aplicación y la configuración de su equipo.
Sitio web: https://www.saipu-adhesivemachine.com/
Desde el suministro de adhesivo hasta la pulverización final, el objetivo es sencillo: más adhesivo donde se necesita y menos desperdicio donde no.